Caso ArtisanLab | Operación CNC de muebles y productos de madera
El downtime no planeado rara vez comienza cuando una máquina se detiene. Antes aparecen señales: variaciones de velocidad, picos de carga, respuestas fuera de la condición nominal y pequeñas desviaciones que el equipo no siempre puede priorizar a tiempo.
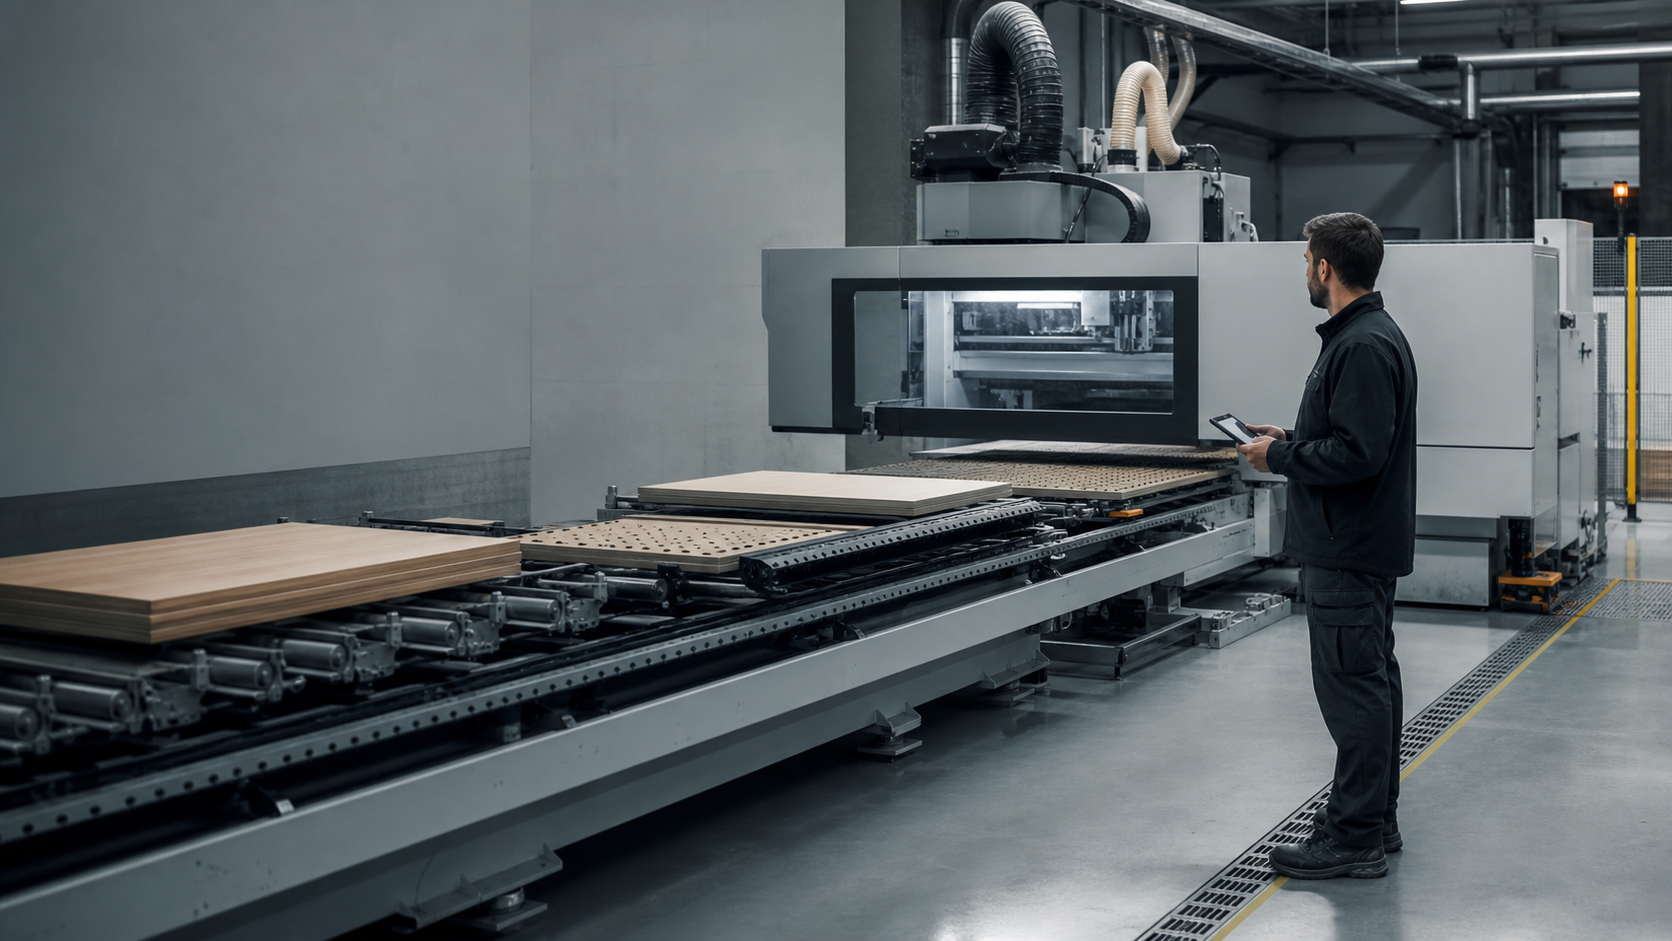
En ArtisanLab, una operación CNC de muebles y productos de madera en México, MadeOS analizó señales de dos líneas críticas para convertir esas desviaciones en una acción concreta de mantenimiento. El objetivo no era agregar otra pantalla de monitoreo, sino ayudar al equipo a detectar el riesgo, entender qué revisar y proteger la continuidad de la operación.
El reto: una condición de proceso que se alejaba de lo normal
La operación monitoreada incluía una CNC Freiman y una CNC Laser. Ambas debían trabajar alrededor de una velocidad de corte estándar de 1,200 mm/min. Durante el periodo evaluado, MadeOS procesó 7,694 lecturas de alta frecuencia en la línea CNC Freiman y 4,218 lecturas de alta frecuencia en la línea CNC Laser.
La señal mostraba una operación que parecía estable durante buena parte del ciclo, pero que incluía eventos claramente fuera de la condición esperada. En la CNC Freiman se observaron picos de velocidad de hasta 7,963 mm/min. En la CNC Laser, el valor alcanzó 8,029 mm/min, aproximadamente 669% por encima de la referencia de operación.
El problema no era solo el valor extremo. Una desviación de esa magnitud podía traducirse en riesgo de scrap, pérdida de precisión, desgaste acelerado o una parada de mayor impacto si se dejaba evolucionar.
De una anomalía de señal a una hipótesis operativa verificable
MadeOS organizó la evidencia operativa para que el equipo pudiera pasar de una lectura anómala a una intervención priorizada. El análisis relacionó los picos con una hipótesis de resistencia mecánica asociada a contaminación de partículas en componentes como poleas, rodamientos y guías lineales.
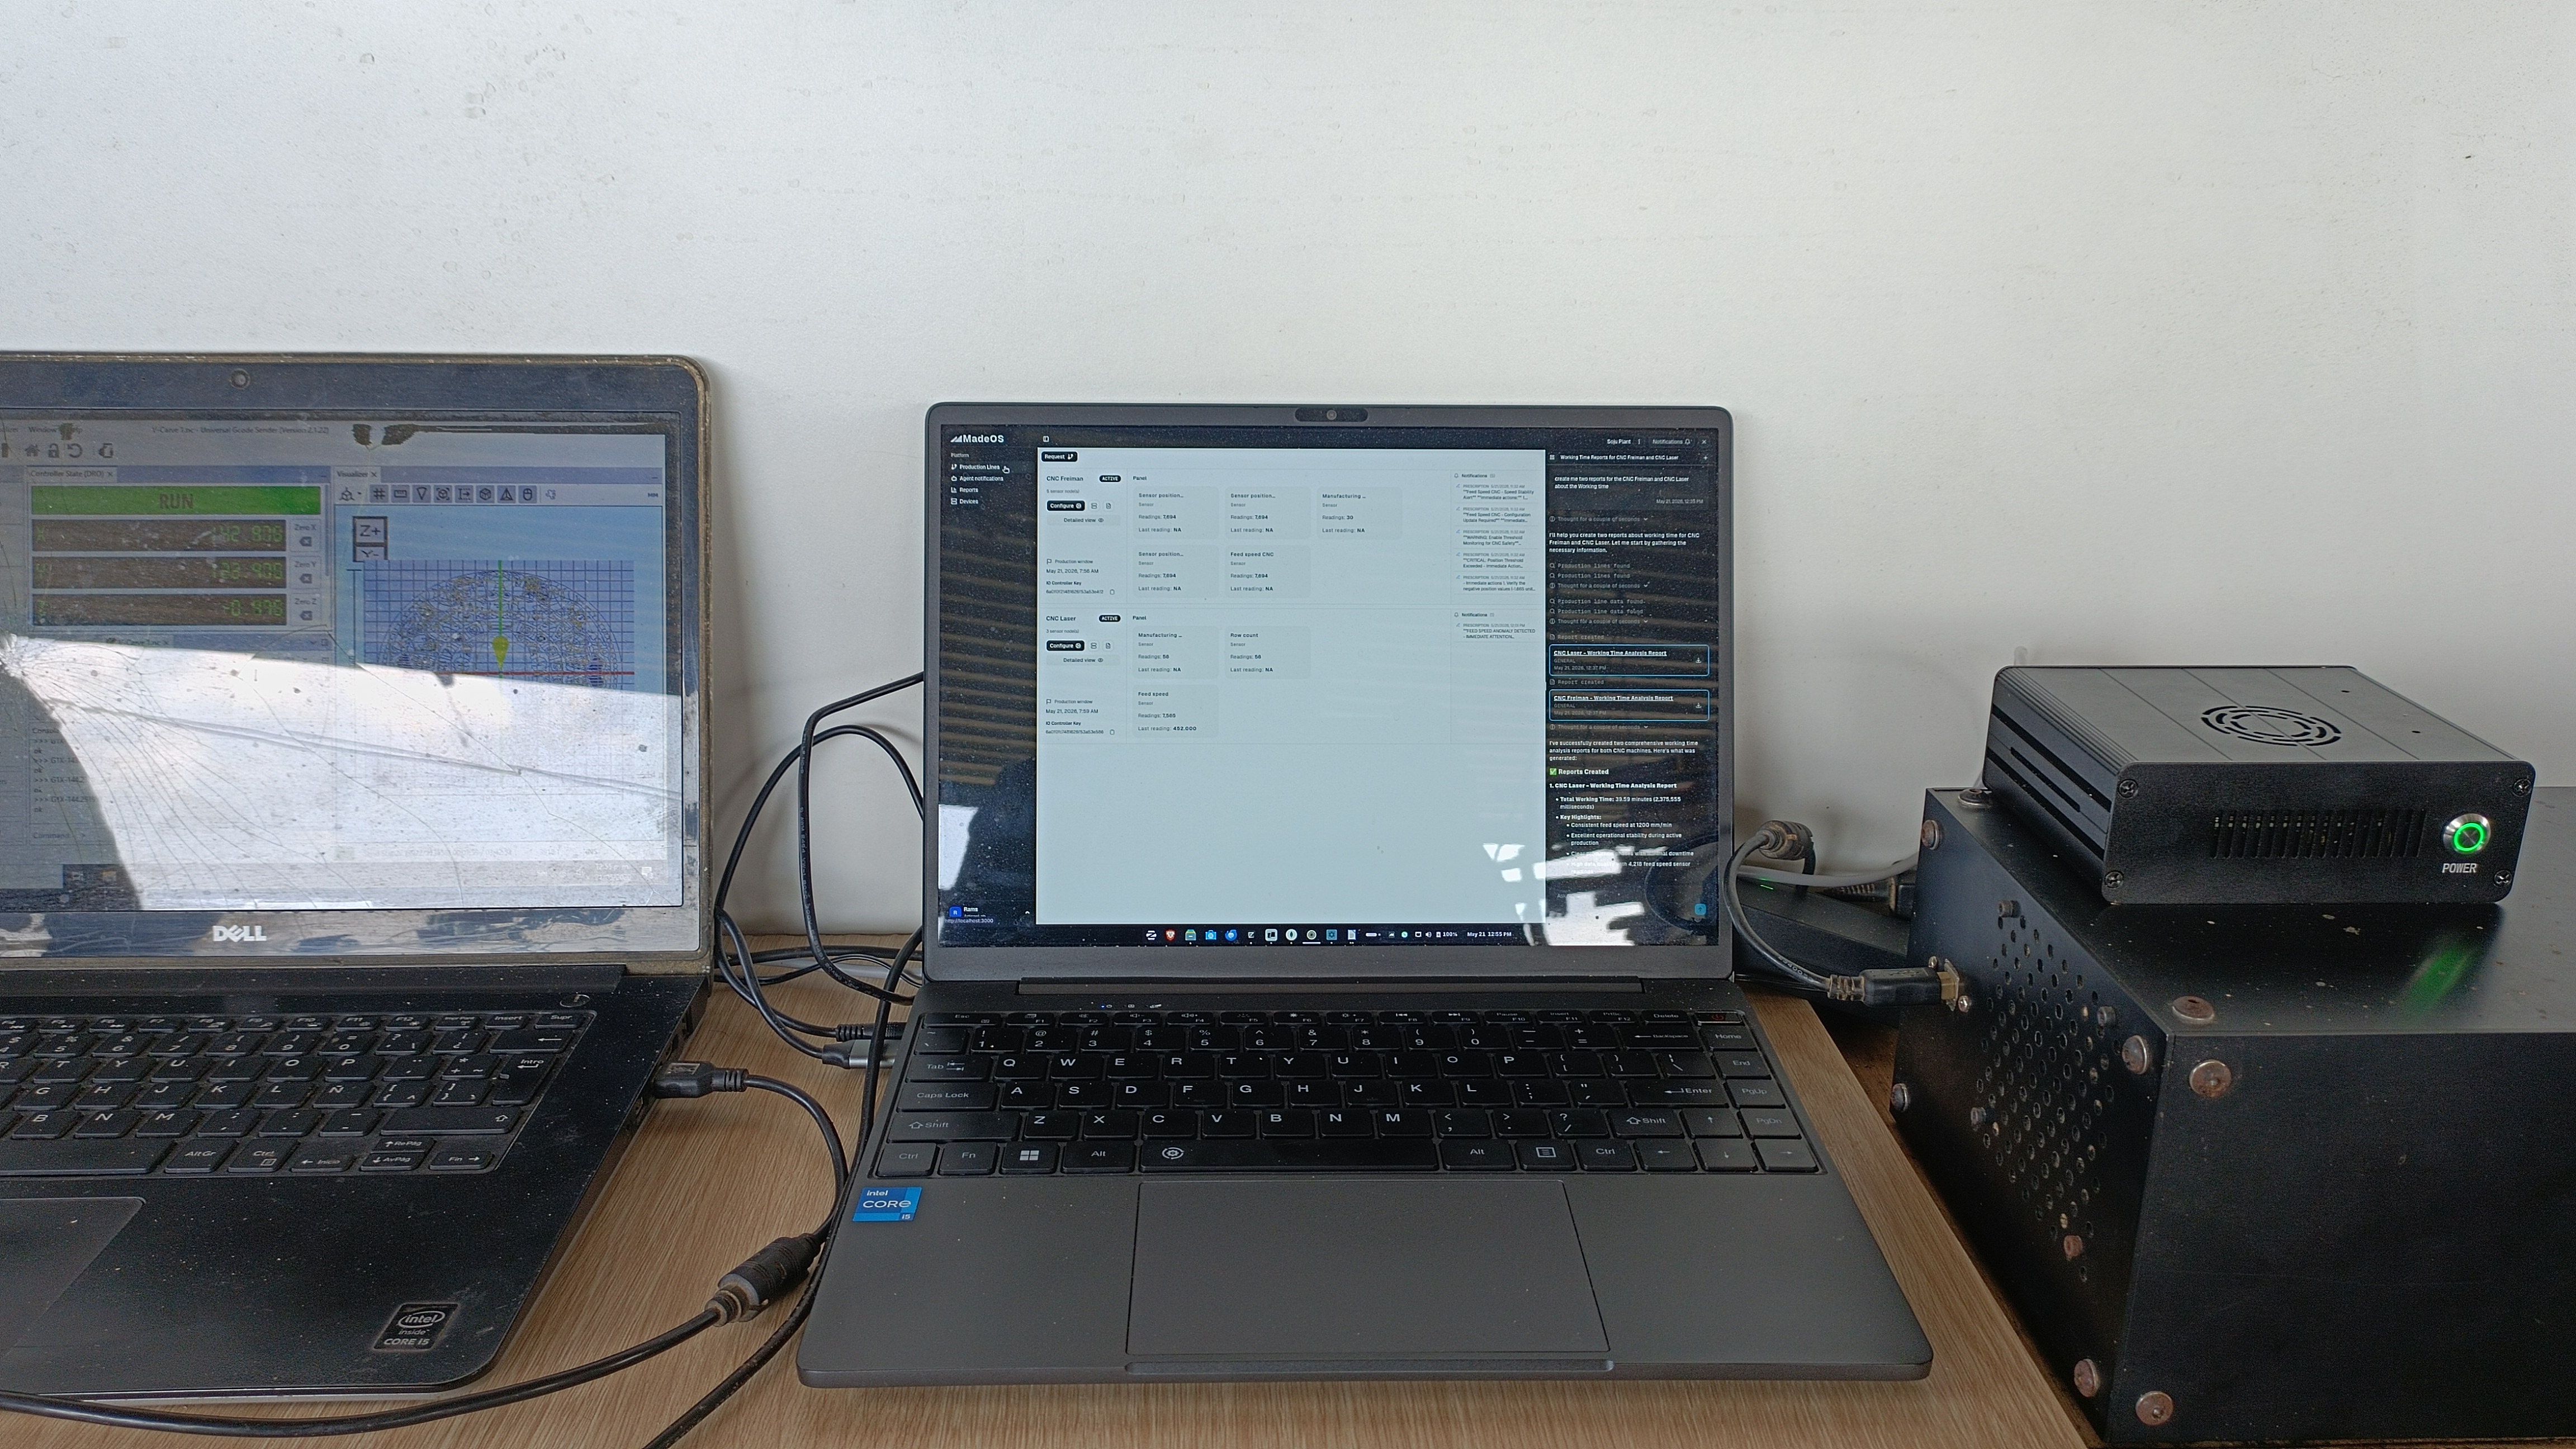
En lugar de tratar la señal como una alerta aislada, el flujo fue: señal física → condición anómala → riesgo operativo → acción del equipo → ventana de mantenimiento.
La recomendación operativa fue detener las líneas de forma controlada, inspeccionar componentes de transmisión y movimiento, realizar limpieza profunda y lubricación donde fuera necesario, y establecer una rutina preventiva basada en el uso real del activo.
La acción: mantenimiento focalizado, no reacción tardía
El equipo ejecutó una intervención dirigida sobre los componentes señalados. Posteriormente, las velocidades volvieron a comportarse alrededor de la referencia de 1,200 mm/min y se eliminaron las condiciones críticas observadas durante el monitoreo.
El valor de la implementación fue convertir una desviación que podía permanecer oculta dentro del ciclo en una acción prescriptiva con contexto: priorizar qué activo requería atención; dar al equipo una hipótesis verificable antes de que el evento escalara; reducir la exposición a variaciones que afectan calidad y precisión; y crear una base para programar mantenimiento preventivo a partir de señales de operación, no solo de calendarios.
Lo que sigue: una línea base de pérdida operacional
Con las condiciones estabilizadas, el siguiente paso es transformar el aprendizaje en una práctica repetible. Para esta operación, la recomendación es vincular la limpieza preventiva al tiempo de corte activo, establecer umbrales de velocidad acordes con el activo y continuar monitoreando los componentes que influyen en la estabilidad del proceso, incluidas lentes e instrumentación de la línea láser.
Ese es el papel de MadeOS: convertir señales físicas de máquinas, sensores, PLCs, cámaras y telemetría vehicular en acciones precisas que protegen uptime, utilización, throughput y calidad en fábricas y flotas.
Una nota sobre los resultados
Los datos de este caso corresponden al alcance y periodo de monitoreo documentados en el reporte operativo de ArtisanLab del 21 de mayo de 2026. Describen observaciones de esa operación y no constituyen una garantía de resultados para todos los activos, procesos o instalaciones. Cada implementación debe partir de una línea base operacional, la criticidad del activo y las condiciones específicas de operación.
¿Dónde está perdiendo su operación?
Un Operational Loss Baseline ayuda a identificar la pérdida prioritaria, el activo o sistema vehicular crítico a evaluar, las señales disponibles y la primera acción que puede proteger la operación. Construya su Operational Loss Baseline en https://madeos.ai/es/#mady.